一、核心规律:密度与力学性能的正相关关系
粉末冶金零件的密度和强度、硬度呈正向关联,密度越高,零件刚性和承载能力越强,这是行业通用核心规律。造成这一现象的核心原因是零件内部的孔隙结构。
1.1 孔隙的两大负面影响
粉末冶金零件由金属粉末压制、烧结成型,内部会残留大量连通或孤立孔隙。一方面,孔隙挤占材料有效承载截面,孔隙率越高,有效受力面积越小,同等载荷下零件实际应力大幅提升;另一方面,孔隙是典型的应力集中点,孔隙尺寸越大、边缘越尖锐,应力放大效应越明显,极易萌生裂纹,最终导致零件断裂失效。
1.2 行业实测数据佐证
以通用烧结铜钢零件为例,密度对强度的提升效果十分直观:密度≥6.2g/cm³时,抗拉强度≥250MPa;密度提升至≥6.4g/cm³,强度可达≥350MPa;密度≥6.8g/cm³时,抗拉强度突破500MPa,性能实现阶梯式升级。
二、性能差异化:不同指标对密度的敏感度不同
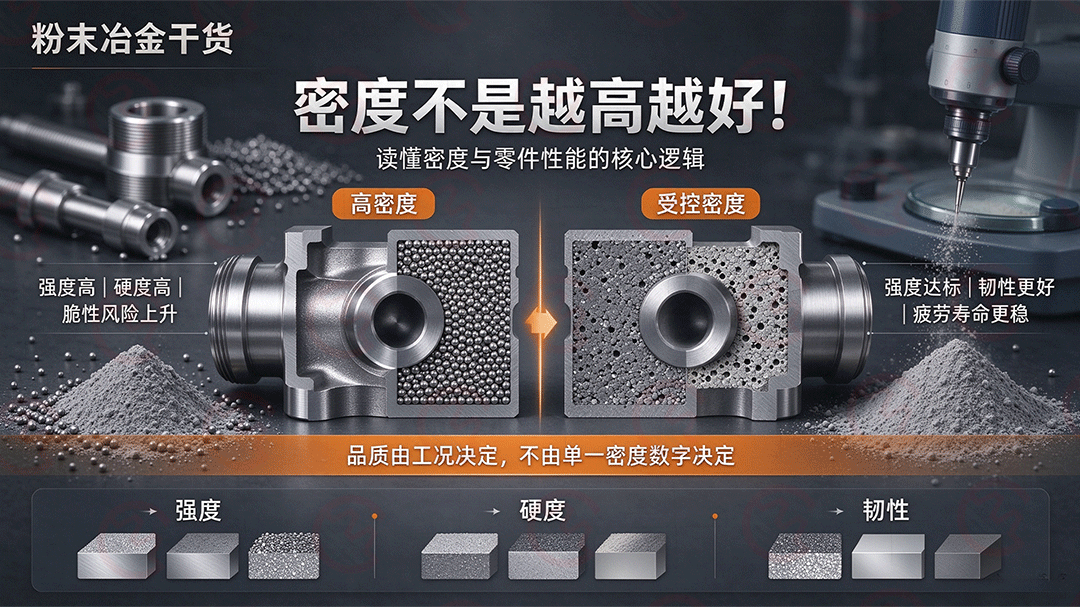
密度对各项力学性能的影响并非统一标准,强度、硬度与韧性、伸长率的变化规律存在明显差异,这也是密度不能单一化管控的关键原因。
2.1 强度、硬度:线性稳步提升
强度和硬度主要依托材料有效承载面积,受孔隙数量影响最直接。随着密度提升、孔隙减少,两项指标持续线性上涨,是高密度零件最直观的性能优势。
2.2 韧性、伸长率:后期突变提升
冲击韧性和伸长率考验材料的塑性变形能力。低密度状态下,孔隙会提前成为裂纹源,零件未完成充分变形就发生断裂,因此两项指标改善极慢。只有当密度接近理论密度、孔隙基本闭合时,韧性和延展性才会出现质的飞跃,这也是承重、抗冲击零件对密度要求极高的核心原因。
三、四大密度区间:对应不同零件性能等级
行业根据铁基粉末冶金制品特性,划分了四大密度区间,不同区间匹配专属工艺与应用场景,精准对应产品性能层级。
3.1 低密度区间(5.6-6.2g/cm³)
孔隙率超20%,压制压力低于450MPa,工艺简单、成本低廉,仅适用于低载荷、无冲击的普通结构配件。
3.2 中密度区间(6.2-6.8g/cm³)
孔隙率10%-20%,压制压力450-588MPa,综合性能均衡,是常规结构件的主流选择。
3.3 较高密度区间(6.8-7.4g/cm³)
孔隙率6%-12%,需复压复烧、温压、熔渗等进阶工艺加持,强度大幅提升,适配中高承载工况零件。
3.4 高密度区间(>7.4g/cm³)
孔隙率低于6%,依托液相烧结、热锻等工艺实现,性能接近锻钢,多用于高性能、高承重核心零部件。
四、工艺&设计:密度按需定制,并非越高越好
提升密度可优化零件承载性能,但高密度意味着更高的工艺成本和设备要求,且部分产品需刻意保留孔隙,盲目高密度反而会失效。
4.1 主流致密化工艺路线
简易工况可通过优化装粉、提升压制压力实现致密化;中端产品采用成熟的复压复烧工艺;高精度高强度零件选用温压、熔渗工艺;超高性能零件则通过热锻实现近全致密加工。
4.2 典型场景:含油轴承反向设计
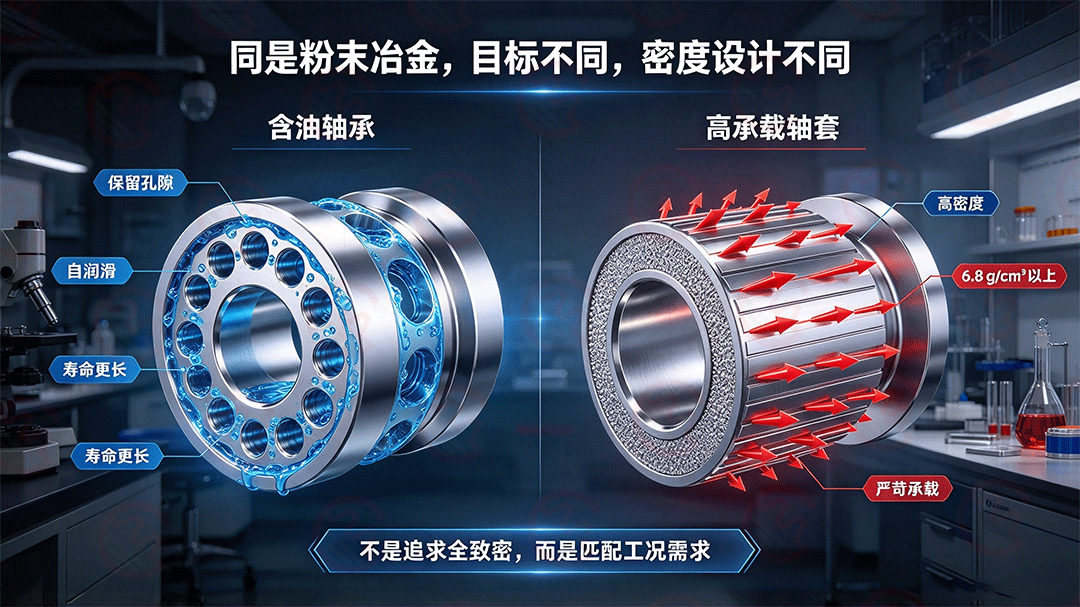
含油轴承依靠孔隙储油实现自润滑,行业标准孔隙率10%-25%、含油率8%-35%,最优密度区间5.0-7.3g/cm³。若一味提高密度、闭合孔隙,会彻底丧失储油能力,大幅缩短产品寿命。而高承载轴套则需6.8g/cm³以上高密度,适配严苛承载工况。
五、生产关键:密度不均比密度偏低更致命
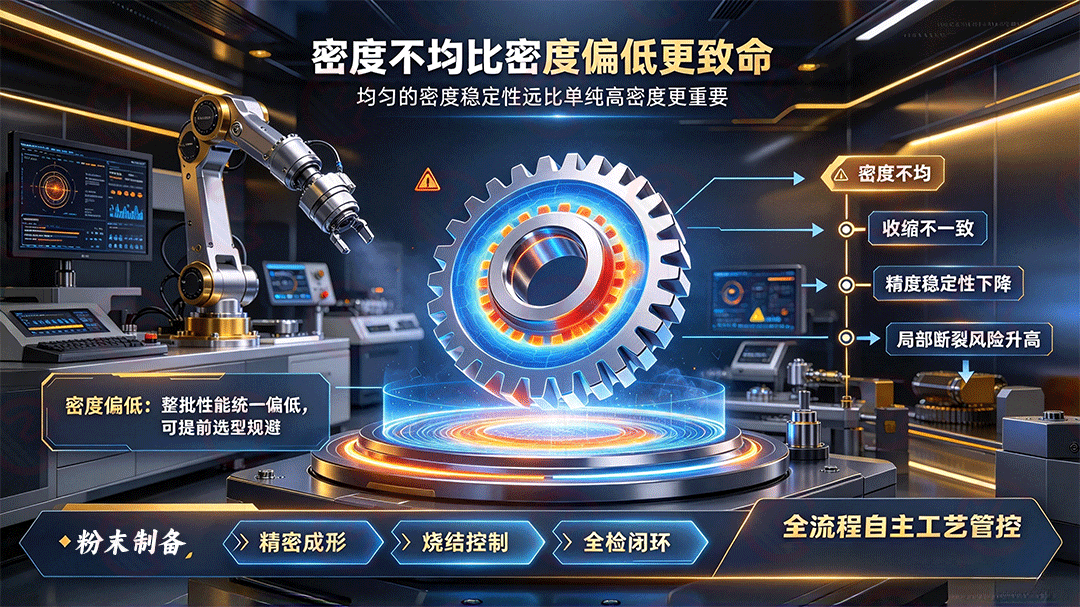
批量生产中,均匀的密度稳定性远比单纯高密度更重要。密度偏低仅会让整批零件性能统一偏低,可提前选型规避;而密度不均会导致同一零件各部位收缩、性能不一致,尺寸精度、稳定性大幅下降,极易出现局部断裂。
通过全流程自主工艺管控,可有效规避该问题,实现零件密度、尺寸精度的稳定可控,适配各类精密粉末冶金零部件的生产需求。
广州市光铭金属制品有限责任公司Powered by DedeCMS,Copyright ® 2023-2024


