

粉末冶金分为传统压制成型PM工艺与金属注射成型MIM工艺,两者同属粉末冶金体系,但成型逻辑、适用场景差异明显,已经成为冰淇淋搅拌刀配件主流制造方案。本文从工艺原理、性能对比、选型方案、落地优势四个方面展开分析。
1.1 传统PM压制粉末冶金
传统PM是单向模压粉末冶金,基础流程:金属粉末配料混粉→模具压制生坯→高温烧结→后处理。
成型特点:依靠上下模单向加压压实粉末,适合扁平、简单二维结构零件,形状不能有倒扣、深薄壁、复杂扭转曲面,脱模方向受限。
致密度与性能:常规致密度85%–92%,内部保留可控微孔,强度中等,公差范围偏大,一般±1%~±2%。
成本特点:模具简单、成型速度快,大批量下单件成本低,适合结构简单、不需要复杂曲面的配件。
1.2 MIM金属注射成型
MIM属于粉末冶金的分支,融合塑料注塑思路,流程:超细金属粉末+粘结剂混炼喂料→注塑成型→脱脂脱粘→高温烧结→整形抛光后处理。
成型特点:流动性喂料填充模具型腔,不受单向压制限制,可以一体成型三维扭转叶片、镂空导流槽、一体基座、定位卡扣等复杂结构,这也是冰淇淋螺旋搅拌刀的核心需求。
致密度与性能:烧结后致密度可达95%–99%,孔隙极少,力学性能接近锻件,耐腐蚀、耐磨更好,尺寸公差可以做到±0.3%~±0.5%,一致性强。
成本特点:前期模具投入更高,批量越大,摊薄模具成本优势越明显,省去大量CNC多轴铣削曲面的加工费。
2.1使用工况环境
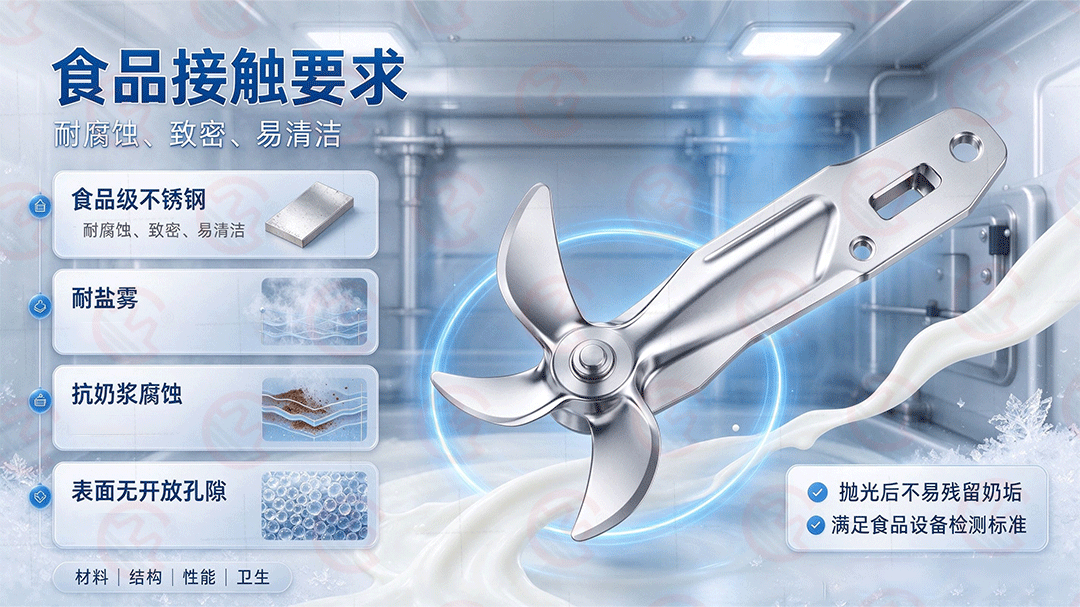
冰淇淋搅拌刀持续浸泡含糖奶浆,工作温度常年维持零下,奶浆有酸性,容易腐蚀金属;搅拌时持续摩擦缸体,承受交变扭力;食品接触场景,不允许重金属析出,表面要光滑、不易藏污,方便清洗。
2.2核心技术指标
材料:优先食品级不锈钢,耐盐雾、抗奶浆腐蚀;
结构:很多款式是螺旋扭转桨叶,带导流斜面、安装卡槽、定位孔;
性能:抗扭不变形、耐磨,长期反复搅拌不卷刃;
外观卫生:表面致密无开放孔隙,抛光后不易残留奶垢,满足食品设备检测标准。
3.1 PM工艺适用搅拌刀类型
适合结构简约款搅拌刀:平板直刀、简易刮片、无复杂扭转曲面的搅拌配件。
优势:价格优势突出,产量大时性价比高;可控微孔结构,若搭配配套含油轴承配件可以同步生产;交货稳定。
短板:做不了螺旋扭转叶片、倒扣结构;表面孔隙相对更多,需要额外封孔处理,否则容易藏奶渍;强度上限低于MIM,不适合大扭矩商用机型。
3.2 MIM工艺适用搅拌刀类型
适合主流螺旋搅拌刀、一体式复杂桨叶、带导流结构、集成安装基座的高端机型配件,也是目前商用冰淇淋机搅拌刀首选方案。
优势:一体成型复杂曲面螺旋叶片,不用分开加工再焊接,减少焊缝腐蚀隐患;致密度高,抛光后表面致密光滑,卫生性更好;批量生产每一把搅拌刀尺寸、重量均匀,装机互换性强,盐雾和耐腐蚀表现稳定。
短板:小批量试单时模具成本高,简单直刀用MIM会造成成本浪费。
3.3和传统工艺横向对比
对比CNC机加工:复杂螺旋刀多轴加工耗时久、废料多,单价高;MIM近净成型,毛坯成型后仅少量抛光攻牙,材料利用率高,大批量成本更低。对比铸造:铸造表面粗糙,气孔缺陷多,食品级抛光难度大,精度差。
4.1品质稳定,降低售后风险
粉末冶金自动化成型烧结,人为影响小,批次一致性强。MIM不锈钢搅拌刀组织均匀,不容易出现局部腐蚀断裂问题,降低客户使用中刀体断裂、污染奶浆的售后投诉。
4.2灵活选型,匹配不同产品定位
家用入门款简单搅拌刮片,选用PM方案控成本;中高端商用冰淇淋机、软冰机螺旋搅拌刀,选用MIM方案,兼顾造型、性能和食品安全,厂商可以根据产品梯队搭配两种工艺。
4.3 绿色近净成形,降本增效
PM、MIM都属于近净成形工艺,材料利用率远高于切削加工,减少金属废料;工序集中,适合家电配件自动化产线配套,适配冰淇淋整机规模化生产节奏。
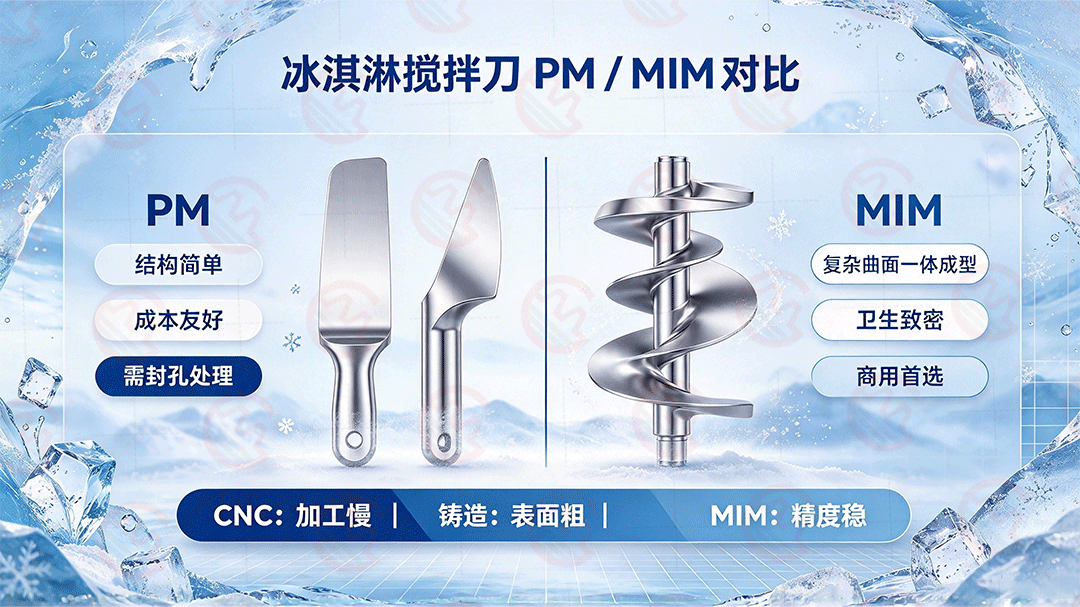
PM和MIM不是替代关系,而是互补的两条粉末冶金路线PM胜在低成本,适配简单结构搅拌配件;MIM胜在成型自由度、高致密度与食品级表面品质,解决螺旋扭转搅拌刀制造难题。
冰淇淋设备企业在开发搅拌刀配件时,应当优先根据产品结构复杂度、市场定位、订单量级来选择工艺。
随着冰淇淋设备不断迭代,造型更丰富、性能要求更高的搅拌配件持续推出,MIM不锈钢粉末冶金的应用空间也会持续扩大,成为食品小家电精密金属零件重要的制造方案。


